4.96 (Đánh giá - 25)

Tài khoản

Các tùy chọn thanh toán an toàn
Chúng tôi chỉ hợp tác với những hệ thống thanh toán an toàn nhất.
Trả lại sản phẩm trong vòng 7 ngày.
Chúng tôi luôn cố gắng hết sức để làm hài lòng khách hàng.


Hiện không có sản phẩm nào trong giỏ hàng.
Bạn chưa có sản phẩm nào trong giỏ hàng, hãy thêm một vài sản phẩm để trải nghiệm tính năng này.
 bán chạy nhất Sale


Máy chiết rót servo tự động 2 vòi STCLB-30L


Máy kiểm tra trọng lượng tự động


Máy chiết rót bán tự động 1 vòi khí nén


Máy chiết rót bán tự động 2 vòi dùng máy nén khí


Máy Đóng Gói Tự Động Cân Định Lượng Nhiều Đầu Cấp Liệu
Để xem và tận dụng tất cả các sản phẩm giảm giá.
Bấm vào đâyĐóng gói sản phẩm dễ vỡ: Bí quyết chống vỡ cho snack, bánh giòn và hạt chiên
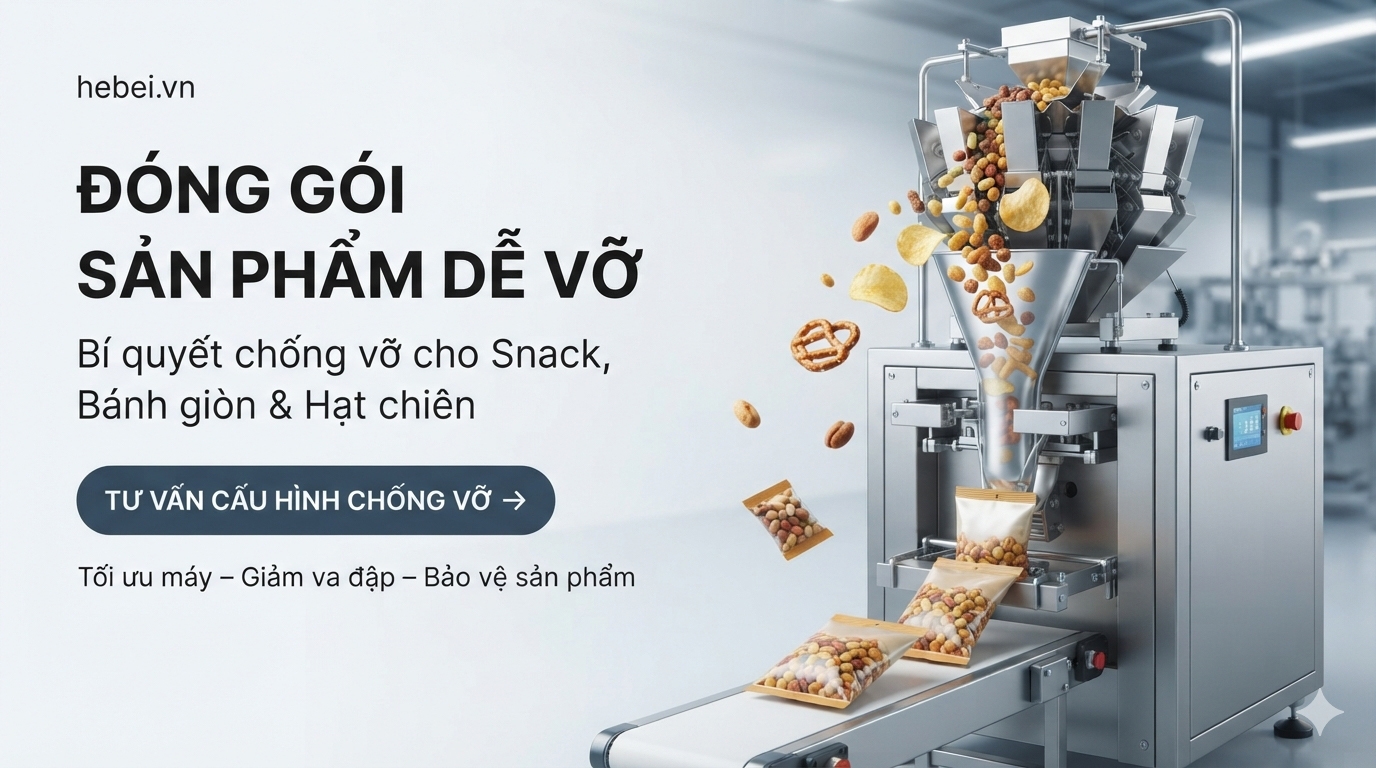
Snack chiên giòn, bánh quy xốp hay hạt rang có thể ra khỏi công đoạn sản xuất với chất lượng hoàn hảo – độ giòn, màu sắc, hương vị đều đạt – nhưng vẫn đến tay người tiêu dùng trong tình trạng nứt, vỡ, nát vụn. Lỗi thường không nằm ở khâu chế biến mà nằm ở khâu đóng gói sản phẩm dễ vỡ: sản phẩm rơi từ độ cao, va vào thành phễu, chịu rung quá mạnh hoặc bị ép ngay trong lúc máy tạo túi. Với máy đóng gói tự động, toàn bộ hành trình từ phễu nạp liệu đến túi thành phẩm đều do máy kiểm soát – và chính hành trình này quyết định sản phẩm còn nguyên vẹn hay trở thành phế phẩm. Bài viết dưới đây đi vào từng điểm vỡ, cơ chế gây vỡ và cách xử lý có thể áp dụng trên dây chuyền thực tế.
Xem thêm:
- Máy đóng gói viên nén: Giải pháp cho TPCN, dược phẩm và thức ăn chăn nuôi dạng viên
- Máy đóng gói sệt: Bơm piston chuyên dụng cho tương ớt, mật ong, sữa chua
- Máy đóng gói chất lỏng: Chiết rót chính xác cho nước mắm, dầu ăn, nước giải khát
- Máy đóng gói hạt: Cân điện tử và cân đa đầu cho gạo, đậu, hạt điều
- Máy đóng gói bột: Định lượng trục vít chính xác cho cà phê, sữa bột và ngũ cốc
Vì sao sản phẩm dễ vỡ khi đóng gói máy
Để xử lý đúng, trước tiên phải xác định sản phẩm vỡ ở đâu trên dây chuyền. Một hệ thống đóng gói điển hình gồm: phễu nạp liệu → hệ thống cấp liệu rung → cân định lượng → máng dẫn/đầu xả → máy tạo túi. Mỗi chặng đều có thể là “thủ phạm”.
- Rơi tự do từ độ cao lớn: năng lượng va chạm tăng theo độ cao rơi. Càng cao, vận tốc lúc chạm đáy phễu hoặc đáy túi càng lớn, với sản phẩm giòn thì đây là nguyên nhân số một.
- Va đập khi đi qua phễu: sản phẩm rơi thẳng xuống đáy phễu hoặc văng vào thành phễu ở tốc độ cao sẽ nứt ngay từ khâu chứa liệu.
- Va chạm giữa các sản phẩm: khi lượng liệu dồn về một điểm, sản phẩm đè lên nhau và cọ xát nhau. Bánh quy hay snack xốp rất nhạy với kiểu “tự va chạm” này.
- Rung quá mạnh trong hệ thống cấp liệu: máng rung hoặc đĩa cấp liệu có biên độ lớn sẽ làm sản phẩm nảy lên rồi rơi xuống liên tục – mỗi lần nảy-rơi là một lần vi chấn động tích lũy lên cấu trúc giòn.
- Tốc độ cấp liệu quá cao: liệu dồn nhanh làm sản phẩm chồng lớp dày, lớp dưới chịu toàn bộ tải trọng, dễ bị ép nứt.
- Góc rơi không phù hợp: máng dẫn dốc đứng làm sản phẩm trượt thành rơi, gia tốc tăng, va chạm cuối máng mạnh hơn.
- Sản phẩm bị ép/chèn trong quá trình tạo túi: nếu liệu xả vào túi khi màng chưa kịp tạo đủ độ sâu hoặc hàm hàn đóng ép vào sản phẩm, miếng bánh sẽ bị kẹp, biến dạng.
- Tốc độ kéo màng quá nhanh: màng chạy nhanh làm giảm thời gian giữa các nhịp hàn, túi đáy chưa nguội đủ cứng đã nhận liệu, hoặc sản phẩm chưa rơi hết xuống đáy thì màng đã cuốn, gây chèn ép.
Quan trọng là phải phân biệt ba nhóm nguyên nhân: vỡ do bản thân sản phẩm (kết cấu xốp, độ ẩm thấp, dễ gãy ngay từ khi cầm tay – cần kiểm tra từ khâu trước khi đưa vào máy), vỡ do hệ thống cấp liệu (phễu, máng rung, đường dẫn, độ cao rơi) và vỡ trong quá trình tạo bao bì (kéo màng, hàn, cắt, xả liệu vào túi). Mỗi nhóm có cách xử lý khác nhau; gộp chung “tại vì máy” sẽ khiến bạn sửa sai chỗ.
5 giải pháp chống vỡ
Dưới đây là năm nhóm giải pháp được áp dụng phổ biến trên dây chuyền đóng gói snack, bánh giòn và hạt. Không phải sản phẩm nào cũng cần đủ năm giải pháp – tùy mức độ vỡ và loại sản phẩm mà ưu tiên từng nhóm.
Phễu giảm tốc
Phễu thường là nơi sản phẩm nhận cú va đập đầu tiên và mạnh nhất: liệu từ băng tải hoặc gầu nâng rơi vào phễu chứa, đập xuống đáy hoặc văng vào thành. Hai thông số quyết định là chiều cao rơi và góc nghiêng thành phễu.
Phễu giảm tốc (còn gọi là phễu chống vỡ) hoạt động theo nguyên tắc biến chuyển động rơi tự do thành chuyển động trượt có kiểm soát: bên trong phễu có các tầng nghiêng hoặc rãnh xoắn, sản phẩm trượt theo bề mặt thay vì rơi thẳng. Mỗi tầng làm tiêu hao một phần động năng, nên sản phẩm xuống tới đáy với vận tốc thấp hơn hẳn. Máng dẫn sau phễu cũng đóng vai trò tương tự: máng có độ dốc vừa phải, bề mặt trơn, không gồ ghề, giúp sản phẩm trượt đều thành một lớp mỏng.
Nên dùng phễu/máng giảm tốc khi chiều cao từ miệng cấp liệu xuống cân hoặc từ cân xuống máy đóng gói lớn (dây chuyền nhiều tầng), hoặc khi sản phẩm đã có dấu hiệu nứt ngay sau phễu nạp. Để hạn chế va đập vào thành phễu, cần chỉnh góc nghiêng thành đủ thoải để sản phẩm trượt liên tục – nếu thành quá dựng đứng, sản phẩm sẽ rơi tự do và bật lại nhiều lần; nếu quá thoải, liệu dễ tụ lại gây kẹt.
Bộ rung tần số thấp
Rung là phương pháp cấp liệu phổ biến nhất vì đơn giản và ít làm hỏng kết cấu hơn vít tải. Nhưng rung sai thông số lại phản tác dụng: biên độ lớn làm sản phẩm nhảy lên khỏi máng rồi rơi xuống, lặp lại hàng trăm lần mỗi phút – với bánh giòn hoặc snack, đó là chuỗi va đập nhỏ liên tiếp đủ để gây nứt chân chim trên bề mặt.
Khi gặp tình trạng này, cần giảm biên độ (quãng đường di chuyển của máng mỗi chu kỳ) và điều chỉnh tần số về vùng làm việc êm nhất, tránh để tần số rung trùng với tần số cộng hưởng của sản phẩm (mỗi loại sản phẩm với khối lượng, kích thước riêng sẽ có đáp ứng rung khác nhau). Mục tiêu là để sản phẩm “chảy” trên máng thành dòng liên tục chứ không “nảy” từng nhịp. Với cấp liệu bằng đĩa tròn, cùng nguyên tắc: giảm tốc độ quay và dùng gạt liệu nhẹ nhàng.
Điểm cân bằng cần tìm là giữa tốc độ cấp liệu và mức bảo vệ sản phẩm. Máng rung chạy chậm nhưng đều thường cho năng suất thực cao hơn máng chạy nhanh nhưng thường xuyên kẹt liệu, dồn liệu và tạo phế phẩm.
Điều chỉnh góc rơi và đường dẫn
Đường đi của sản phẩm từ cân đến túi thường là đoạn gây vỡ bị bỏ qua nhất. Cần rà soát ba yếu tố: góc dốc, chiều cao rơi và vật liệu bề mặt tiếp xúc.
Máng dẫn càng dốc, sản phẩm trượt càng nhanh và va chạm ở cuối máng càng mạnh. Giảm độ dốc, tăng bán kính các đoạn cong để sản phẩm đổi hướng từ từ. Về bề mặt: inox bóng giúp trượt tốt nhưng nếu sản phẩm bám dính dầu thì nên kết hợp bề mặt ít ma sát và vệ sinh định kỳ, tránh để lớp dầu khô tạo vết gồ ghề làm sản phẩm nảy. Một điểm tham khảo từ nhà sản xuất cân định lượng Ishida: dòng cân Gentle Slope của họ dùng máng xả được làm thoải hơn ít nhất 10 độ so với máng thường để giảm gia tốc, cùng phễu thiết kế đặc biệt tránh rơi tự do và giảm quãng đường sản phẩm rơi – cùng triết lý “giảm tốc bằng hình học đường dẫn” (Gentle Slope Weigher – Ishida).
Nguyên tắc chung: giảm số lần chuyển tiếp và đổi hướng trên toàn hành trình. Mỗi lần sản phẩm chuyển từ máng này sang phễu kia là một lần va chạm tiềm ẩn – càng ít điểm chuyển tiếp, tỷ lệ vỡ càng dễ kiểm soát.
Kiểm soát tốc độ đóng gói
Quan hệ ở đây là chuỗi: tốc độ máy → tốc độ cấp liệu → lực va chạm → tỷ lệ vỡ. Khi ép máy chạy tối đa, hệ thống cấp liệu buộc phải đẩy liệu nhanh hơn, phễu đầy hơn, sản phẩm rơi dồn dập hơn và va chạm nhau nhiều hơn. Đừng mặc định “năng suất ghi trên catalogue là con số cần đạt” – con số đó thường được đo với sản phẩm dễ chịu nhất, không phải với bánh quy giòn của bạn.
Cách làm thực tế: chạy thử ở 70–80% tốc độ tối đa, đo tỷ lệ vỡ và năng suất thực (số túi đạt chuẩn mỗi giờ). Nhiều doanh nghiệp nhận ra rằng chạy chậm hơn 20% nhưng tỷ lệ phế phẩm giảm mạnh thì tổng sản phẩm tốt mỗi ca vẫn cao hơn. Tốc độ hợp lý là tốc độ mà cả ba thông số – năng suất, tỷ lệ vỡ, độ ổn định mối hàn – cùng chấp nhận được.
Hút chân không nhẹ cho sản phẩm xốp
Với một số sản phẩm xốp, nhẹ như snack phồng, bánh xốp giòn, hút chân không nhẹ (áp suất âm thấp, có kiểm soát) có thể giúp túi ôm sát sản phẩm, hạn chế sản phẩm di chuyển và va đập bên trong túi khi vận chuyển. Loại bao bì này phù hợp khi sản phẩm có cấu trúc xốp đồng đều, chịu được chênh áp nhỏ và mục tiêu chính là chống xê dịch trong túi.
Điểm cần lưu ý: hút quá mạnh hoặc không có van điều chỉnh áp suất sẽ làm sản phẩm xốp bị bẹp, nứt vỡ do chênh áp, hoặc hút luôn cả mảnh vụn vào miệng hút gây lỗi hàn. Vì vậy cần thử nghiệm với từng loại sản phẩm và khống chế mức chân không ở ngưỡng an toàn. Không phải sản phẩm giòn nào cũng phù hợp – chân không chỉ là một lựa chọn, không phải giải pháp phổ quát.
Bảng tổng hợp: nguyên nhân – vị trí – biểu hiện – giải pháp
| Nguyên nhân | Vị trí xảy ra | Biểu hiện | Giải pháp đề xuất |
|---|---|---|---|
| Rơi từ phễu | Phễu nạp liệu, phễu chứa của cân | Sản phẩm nứt vỡ ở đáy phễu, nhiều mảnh vụn ở lớp liệu dưới cùng | Lắp phễu giảm tốc nhiều tầng hoặc rãnh xoắn; giảm chiều cao rơi; tăng góc thoải thành phễu |
| Rung quá mạnh | Máng rung cấp liệu, đĩa cấp liệu của cân | Sản phẩm nảy trên máng, nứt chân chim, vỡ vụn dù không có va đập mạnh nào | Giảm biên độ rung; chỉnh tần số tránh cộng hưởng; giảm tốc độ đĩa cấp liệu |
| Va đập tại máng dẫn | Máng nối giữa cân và máy đóng gói | Sản phẩm vỡ ở cuối máng, mảnh vỡ tập trung theo một phía túi | Giảm độ dốc máng; tăng bán kính cong; dùng bề mặt trượt phù hợp; thêm chặn giảm tốc cuối máng |
| Sản phẩm bị dồn, chồng lớp | Phễu gom, đầu xả liệu, vùng chờ tạo túi | Lớp sản phẩm phía dưới bị ép nứt, biến dạng; liệu xả thành cục | Điều chỉnh nhịp cấp liệu; tạo lớp liệu mỏng đều; tăng thời gian xả giữa các nhịp đóng gói |
| Tốc độ cấp liệu cao | Toàn bộ hệ thống cấp liệu | Liệu dồn dập, va chạm giữa các sản phẩm, tỷ lệ vỡ tăng theo tốc độ máy | Giảm tốc độ máy về vùng tối ưu; đo lại năng suất thực theo sản phẩm tốt |
| Góc rơi không phù hợp | Máng dẫn, đầu xả, miệng tạo túi | Trượt thành rơi, văng liệu lệch tâm túi, vỡ ở một góc túi cố định | Làm thoải góc máng; căn chỉnh đầu xả đúng tâm túi; tham khảo thiết kế máng giảm gia tốc |
| Kéo màng quá nhanh | Cụm kéo màng – hàn dọc – hàn ngang của máy tạo túi | Túi bị ép sản phẩm vào đường hàn, sản phẩm kẹt giữa hai lớp màng, hàn không kín | Giảm tốc độ kéo màng; đồng bộ thời điểm xả liệu với nhịp tạo túi; tăng thời gian làm nguội mối hàn |
| Bao bì không phù hợp | Toàn bộ khâu sau đóng gói: túi, thùng, vận chuyển | Túi chật, sản phẩm bị chèn sát thành túi; vỡ thêm trong quá trình vận chuyển, bảo quản | Chọn kích thước túi có khoảng không đệm phù hợp; dùng màng dai, độ kín tốt; kiểm tra bằng thử nghiệm rơi, vận chuyển thực tế |
Cân đa đầu và bài toán giảm va đập khi định lượng
Cân đa đầu là thiết bị định lượng khối lượng theo nguyên lý kết hợp: nhiều máng rung cấp liệu đưa sản phẩm vào các phễu đổ, phễu cân, máy tính chọn tổ hợp các phễu có tổng khối lượng gần nhất với mục tiêu rồi xả đồng thời xuống phễu gom. Nhờ vậy đạt độ chính xác cao ở tốc độ lớn mà không cần chỉnh máy theo từng cỡ sản phẩm. Nhưng nếu chỉ dừng ở mô tả đó thì chưa đủ – với sản phẩm dễ vỡ, điều quan trọng nhất của cân đa đầu nằm ở hệ thống rung cấp liệu và đường xả liệu.
Trên cân đa đầu, sản phẩm đi qua hai tầng rung chính: đĩa (hoặc máng) phân phối trung tâm và các máng rung dẫn vào từng phễu. Rung ở hai tầng này quyết định sản phẩm vào phễu êm hay nảy liên tục. Nếu biên độ quá lớn hoặc tần số không phù hợp, snack và bánh giòn sẽ bị “lắc” hàng trăm lần trước khi được cân – hư hỏng tích lũy ngay tại khâu định lượng mà mắt thường khó thấy cho đến khi mở túi thành phẩm.
Cách xử lý: giảm biên độ rung ở đĩa trung tâm và máng dẫn, chỉnh tần số theo từng loại sản phẩm, đồng thời giảm lượng liệu trên mỗi máng để sản phẩm di chuyển thành một lớp mỏng. Tốc độ cân và tốc độ xả cũng cần cân bằng: xả liệu dồn dập vào phễu gom sẽ tạo va chạm giữa các mẻ liệu. Với sản phẩm đặc biệt nhạy, có thể chọn các tùy chọn êm dịu như máng xả thoải, phễu giảm chấn – xu hướng thiết kế đã được các hãng lớn như Ishida áp dụng trên dòng cân Gentle Slope nhằm giảm độ cao rơi và độ dốc máng xả. Chi tiết về cấu tạo và cách vận hành bộ định lượng có thể tham khảo thêm ở bài bộ định lượng máy đóng gói.
Chọn bao bì cho sản phẩm giòn
Bao bì không chỉ là “túi đựng” – nó là lớp đệm cuối cùng giữa sản phẩm giòn và mọi cú sốc bên ngoài. Khi chọn bao bì cho snack, bánh giòn, bánh quy, hạt rang hay hạt chiên, cần xem xét đồng thời các yếu tố sau:
- Kích thước túi và khoảng không phía trên: túi cần đủ rộng để sản phẩm không bị chèn sát thành, nhưng không quá rộng đến mức sản phẩm xê dịch tự do nhiều. Lượng sản phẩm và kích thước miếng bánh quyết định tỷ lệ này.
- Vật liệu màng: màng phải dai để chịu va đập, khó rách thủng do cạnh sản phẩm sắc (hạt chiên, snack cứng). Các cấu trúc phổ biến gồm OPP, màng nhiều lớp có lớp nền PE hoặc CPP cho độ dai và khả năng hàn kín. Tham khảo thêm về các loại màng bao bì dùng cho máy đóng gói.
- Độ dày màng: màng quá mỏng giảm khả năng đệm và dễ rách tại góc túi; màng dày hơn tăng chi phí nhưng cải thiện khả năng chống sốc. Độ dày phù hợp phải thử với chính sản phẩm của bạn.
- Độ kín: mối hàn kín giữ khí đệm bên trong ổn định; túi hở khí dù rất nhỏ cũng làm giảm tác dụng đệm và nhanh mất độ giòn do hút ẩm.
- Cấu trúc túi: túi pillow, túi đứng (stand-up pouch), túi 3 biên… mỗi loại có đặc tính chịu lực khác nhau; túi có đáy rộng giúp sản phẩm dàn đều và ít chịu lực nén tập trung.
Túi đệm khí (pillow bag)
Túi pillow là dạng túi được hàn hai đầu và hàn dọc ở lưng, tạo hình “gối” – đây là dạng túi phổ biến nhất cho snack và bánh giòn trên các máy đóng gói đứng VFFS. Điểm đáng chú ý với sản phẩm dễ vỡ: khoảng không bên trong túi (headspace) – thường là khí ni-tơ được bơm thêm để kéo dài thời gian bảo quản – đồng thời đóng vai trò lớp đệm khí. Khi túi bị sốc, khí trong headspace nén lại và làm chậm lực truyền tới sản phẩm, giống như túi hơi bảo vệ hàng hóa.
Hiệu quả đệm phụ thuộc vào: tỷ lệ khoảng không so với khối lượng sản phẩm, độ căng của màng, độ kín của mối hàn và nhiệt độ môi trường (khí giãn nở khi nóng làm túi căng hơn). Nên dùng túi pillow có headspace hợp lý khi sản phẩm giòn, nhẹ và vận chuyển xa. Cần nói rõ: túi đệm khí giúp giảm đáng kể tác động cơ học chứ không thể loại bỏ hoàn toàn nguy cơ vỡ – nếu sản phẩm đã vỡ nát trước khi vào túi hoặc bị rung lắc quá khắc nghiệt trên đường vận chuyển, túi đệm khí không thể cứu vãn.
Cách test tỷ lệ vỡ trước khi sản xuất đại trà
Không nên đưa sản phẩm mới vào sản xuất hàng loạt khi chưa biết máy “đối xử” với nó ra sao. Quy trình test dưới đây giúp doanh nghiệp tự đo tỷ lệ vỡ và so sánh giữa các phương án cấu hình, trước khi chốt phương án chạy đại trà:
- Lấy mẫu sản phẩm trước khi đóng gói: lấy ngay sau công đoạn chế biến, chưa qua máy đóng gói.
- Xác định tỷ lệ vỡ ban đầu: kiểm tra mẫu này để biết sản phẩm vốn đã có bao nhiêu phần trăm hư hỏng từ khâu sản xuất – đây là mức nền để trừ ra khi đánh giá.
- Chạy thử với cấu hình máy: chạy một mẻ với bộ thông số cần kiểm tra (độ rung, góc máng, tốc độ, loại túi…), ghi lại đúng thông số đã dùng.
- Thu thập mẫu sau đóng gói: lấy túi thành phẩm ở nhiều thời điểm trong mẻ chạy (đầu, giữa, cuối) để mẫu đại diện.
- Phân loại nguyên vẹn/nứt/vỡ/nát: mở từng túi, phân loại theo mức hư hỏng. Nhớ so sánh với mẫu nền ở bước 2 để biết hư hỏng do máy hay do sản phẩm.
- Tính tỷ lệ vỡ: áp dụng công thức bên dưới cho từng mức hoặc cho nhóm “không đạt” theo tiêu chí bạn tự định nghĩa.
- Thử lại với cấu hình khác: thay đổi một thông số mỗi lần (chỉ một, để biết chính xác thông số nào tác động), lặp lại từ bước 3.
- So sánh kết quả: đối chiếu tỷ lệ vỡ, năng suất và chất lượng hàn giữa các lần chạy để chọn cấu hình cân bằng nhất.
Công thức tính tỷ lệ vỡ:
Vài lưu ý quan trọng khi áp dụng:
- Không có một tỷ lệ vỡ tiêu chuẩn duy nhất áp cho mọi loại snack, bánh và hạt. Mức chấp nhận được phụ thuộc vào đặc tính sản phẩm (bánh quy mỏng khác hạt điều rang hoàn toàn) và yêu cầu chất lượng của chính doanh nghiệp.
- Hãy xác định ngưỡng mục tiêu trước khi test, ví dụ “tối đa X% sản phẩm nứt vỡ ở mức nhìn thấy được khi mở túi” – ngưỡng này do bạn đặt dựa trên cam kết chất lượng, không phải lấy từ bất kỳ con số mặc định nào.
- Kết luận từ một mẻ nhỏ rất dễ sai lệch. Nên chạy nhiều batch, ở nhiều thời điểm khác nhau trong ngày, để bao quát biến động của nguyên liệu, độ ẩm và nhiệt độ.
Thử nghiệm rơi: phân biệt hai mục đích
Thử nghiệm rơi (drop test) thường bị hiểu nhầm, nên cần tách bạch hai việc. Một là thử nghiệm bao bì/vận chuyển theo tiêu chuẩn: thả kiện hàng, thùng carton chứa túi sản phẩm từ độ cao quy ước để đánh giá bao bì có bảo vệ được hàng hóa qua khâu vận chuyển thực tế hay không. Các quy trình này được chuẩn hóa bởi ISTA – International Safe Transit Association với nhiều bộ quy trình thử nghiệm trước khi vận chuyển (như loạt 1A, 2A, 3A…), tùy mức độ mô phỏng khắc nghiệt của chuỗi phân phối. Hai là thử nghiệm nội bộ để đánh giá tỷ lệ vỡ trong dây chuyền đóng gói: mở túi, đếm sản phẩm vỡ để đánh giá hành vi của máy như quy trình 8 bước ở trên.
Đừng đánh đồng hai mục đích này. Test rơi theo ISTA trả lời câu hỏi “bao bì có sống sót qua vận chuyển không”, còn test nội bộ trả lời “dây chuyền đóng gói có làm vỡ sản phẩm không”. Một dây chuyền làm vỡ ít vẫn có thể giao hàng hư hỏng nếu bao bì vận chuyển yếu, và ngược lại.
Tư vấn cấu hình chống vỡ cho dây chuyền
Một cấu hình tham khảo cho bài toán đóng gói sản phẩm dễ vỡ được bố trí theo trình tự sau:
- Phễu/máng giảm tốc ở khâu nạp liệu, giảm chiều cao rơi ngay từ đầu;
- Hệ thống cấp liệu phù hợp (máng rung hoặc đĩa cấp liệu chỉnh được biên độ, tần số);
- Cân đa đầu để định lượng chính xác ở tốc độ cao;
- Điều chỉnh rung theo đặc tính sản phẩm, giữ liệu chảy thành lớp mỏng;
- Tối ưu góc rơi và đường dẫn từ cân xuống đầu xả;
- Máy đóng gói với tốc độ kéo màng, thời điểm xả liệu được đồng bộ;
- Túi pillow/bao bì phù hợp với headspace đệm và màng dai, kín.
Cấu hình thực tế không có công thức chung: nó phụ thuộc vào loại sản phẩm (snack phồng khác hạt chiên cứng), kích thước và hình dạng từng miếng, trọng lượng định lượng, độ giòn, năng suất yêu cầu, loại bao bì và tỷ lệ vỡ mục tiêu của doanh nghiệp. Với riêng nhóm hạt rang, hạt chiên, có thể tham khảo thêm hướng dẫn chọn máy đóng gói hạt để đối chiếu năng suất và phương án định lượng phù hợp. Cùng một loại bánh quy, khách hàng đóng gói 100g và khách hàng đóng gói 500g có thể cần cấu hình đường dẫn khác nhau. Vì vậy, hãy coi sơ đồ trên là khung để trao đổi với nhà cung cấp, kết hợp với quy trình test tỷ lệ vỡ ở phần trước để chốt phương án – đừng chọn máy chỉ dựa trên catalogue.
Video test snack trước – sau khi tối ưu cấu hình máy
Để thấy rõ sự khác biệt mà việc tối ưu cấu hình mang lại, video dưới đây ghi lại quá trình test snack trên cùng một dây chuyền trước và sau khi điều chỉnh phễu giảm tốc, biên độ rung và góc máng dẫn – cùng một loại sản phẩm, cùng khối lượng định lượng, chỉ khác thông số vận hành. Kết quả so sánh tỷ lệ vỡ giữa hai lần chạy sẽ được trình bày chi tiết trong video.
Câu hỏi thường gặp
Đóng gói snack tự động có làm vỡ sản phẩm không?
Có thể làm vỡ, nhưng không phải là lỗi tất yếu của máy tự động. Vỡ thường đến từ các yếu tố có thể kiểm soát được: chiều cao rơi, biên độ rung cấp liệu, góc máng dẫn, tốc độ kéo màng và thời điểm xả liệu. Khi các thông số này được chỉnh đúng theo đặc tính sản phẩm, máy đóng gói tự động hoàn toàn có thể giữ tỷ lệ vỡ ở mức chấp nhận được, thậm chí thấp hơn đóng gói thủ công vì lực tác động nhất quán, không phụ thuộc người thao tác.
Làm thế nào để giảm tỷ lệ vỡ khi đóng gói bánh/hạt?
Áp dụng lần lượt: (1) đo tỷ lệ vỡ nền trước khi vào máy để biết hư hỏng có phải do khâu đóng gói; (2) giảm chiều cao rơi bằng phễu giảm tốc và máng trượt thoải; (3) giảm biên độ rung ở hệ thống cấp liệu và cân đa đầu; (4) giảm tốc độ máy về vùng tối ưu thay vì chạy tối đa; (5) chọn túi có khoảng không đệm phù hợp. Mỗi lần chỉ thay đổi một thông số và đo lại tỷ lệ vỡ để biết giải pháp nào thực sự hiệu quả với sản phẩm của bạn.
Cần cấu hình máy đóng gói như thế nào cho sản phẩm dễ vỡ?
Cấu hình tham khảo gồm: phễu/máng giảm tốc ở khâu nạp liệu, hệ thống cấp liệu rung chỉnh được biên độ – tần số, cân đa đầu, đường dẫn với góc rơi thoải và ít điểm chuyển tiếp, máy đóng gói có tốc độ kéo màng và thời điểm xả liệu đồng bộ, cuối cùng là túi pillow hoặc bao bì có khoảng không đệm. Cấu hình cụ thể phụ thuộc vào loại sản phẩm, kích thước, khối lượng, độ giòn và năng suất – vì vậy cần chạy thử và đo tỷ lệ vỡ trước khi chốt phương án.
Cần tư vấn cấu hình chống vỡ cho dây chuyền của bạn?
Chuyên mục
Bài viết gần đây
- Máy đóng gói thủy hải sản: Hút chân không, MAP và đóng gói IQF
- Máy đóng gói bánh kẹo: HFFS, VFFS và máy bao gói kẹo cho nhà máy sản xuất
- Máy đóng gói hạt điều, ngũ cốc và hạt dinh dưỡng: Đóng gói cao cấp, giữ trọn độ giòn
- Máy đóng gói gạo và nông sản: Đóng bao 1kg – 50kg đạt chuẩn xuất khẩu
- Máy đóng gói gia vị: Bột ớt, tiêu, bột ngũ vị hương và hạt nêm


