4.96 (Đánh giá - 25)

Tài khoản

Các tùy chọn thanh toán an toàn
Chúng tôi chỉ hợp tác với những hệ thống thanh toán an toàn nhất.
Trả lại sản phẩm trong vòng 7 ngày.
Chúng tôi luôn cố gắng hết sức để làm hài lòng khách hàng.


Hiện không có sản phẩm nào trong giỏ hàng.
Bạn chưa có sản phẩm nào trong giỏ hàng, hãy thêm một vài sản phẩm để trải nghiệm tính năng này.
 Bán chạy nhất Sale


Máy chiết rót servo tự động 2 vòi STCLB-30L


Máy kiểm tra trọng lượng tự động


Máy chiết rót bán tự động 1 vòi khí nén


Máy chiết rót bán tự động 2 vòi dùng máy nén khí


Máy Đóng Gói Tự Động Cân Định Lượng Nhiều Đầu Cấp Liệu
Để xem và tận dụng tất cả các sản phẩm giảm giá.
Bấm vào đâyNguyên lý hoạt động máy vắt ly tâm: lực ly tâm tách nước như thế nào?
Hai máy vắt cùng ghi 900 vòng/phút, cùng công suất, nhưng một máy cho bã khô hơn rõ rệt. Kỹ thuật viên đứng giữa hai máy thường kết luận máy kia “khỏe hơn”, trong khi nguyên nhân nằm ở con số ít ai đọc trên tem: đường kính lồng. Bài này giải thích nguyên lý hoạt động máy vắt ly tâm từ chuyển động quay, qua công thức lực ly tâm tương đối, đến ba giai đoạn tách nước trong lồng, để trả lời đúng câu hỏi đó. Nếu đang cân nhắc thiết bị, có thể xem trước dòng máy vắt ly tâm inox 304 để đối chiếu cấu hình; phần kỹ thuật bên dưới áp dụng cho mọi hãng.
Xem thêm:
- Máy đóng gói gói nhỏ Sachet và Stick – Công nghệ đóng gói 0,5g–30g năng suất cao
- Túi hút chân không PA/PE: Cấu trúc màng và cách chọn cho từng loại thực phẩm
- Túi nhôm và van một chiều: Bảo vệ cà phê, hạt dinh dưỡng khỏi oxy hóa
- Túi zipper khóa kéo: Lợi ích tái sử dụng và máy đóng gói túi zipper tự động
- Túi đứng Stand-up Pouch: Cấu trúc, van một chiều và máy đóng gói phù hợp
Từ chuyển động quay đến lực ly tâm
Một điểm trên thành lồng quay đều với vận tốc góc ω chịu gia tốc hướng tâm a = ω²r, với r là bán kính. Trong hệ quy chiếu gắn với lồng, khối nguyên liệu khối lượng m chịu lực ly tâm F = m·ω²·r hướng ra thành lồng. Lực này không phải lực hút hay lực ma sát; nó là hệ quả quán tính của vật liệu muốn tiếp tục chuyển động thẳng trong khi lồng buộc nó đi theo đường tròn. Vì vậy, bản chất tách nước bằng ly tâm là thay trọng lực bằng một trường gia tốc lớn hơn g nhiều lần. Nước vẫn chảy qua lưới theo đúng định luật thấm, chỉ khác là áp lực đẩy tăng lên.
Vận tốc góc và bán kính lồng
Vận tốc góc tính từ số vòng quay: ω = 2πn/60, với n là vòng/phút. Do F tỉ lệ với ω², lực tăng theo bình phương số vòng: thêm 10% vòng/phút cho khoảng 21% lực, thêm 20% cho khoảng 44%. Với bán kính, quan hệ tuyến tính: thêm 10% bán kính cho 10% lực.
Con số này giải thích một nhầm lẫn phổ biến. Nhìn vào công thức, vòng/phút có vẻ “mạnh” hơn đường kính. Nhưng bán kính còn xuất hiện ở ba chỗ khác: diện tích lưới lọc tỉ lệ với r, chiều dày lớp bã tỉ lệ nghịch với r khi cùng năng suất, và ứng suất thành lồng tỉ lệ với r²ω². Ba yếu tố đó quyết định máy chạy được ở mức nào và bã khô đến đâu.
Vì sao đường kính quan trọng hơn vòng/phút
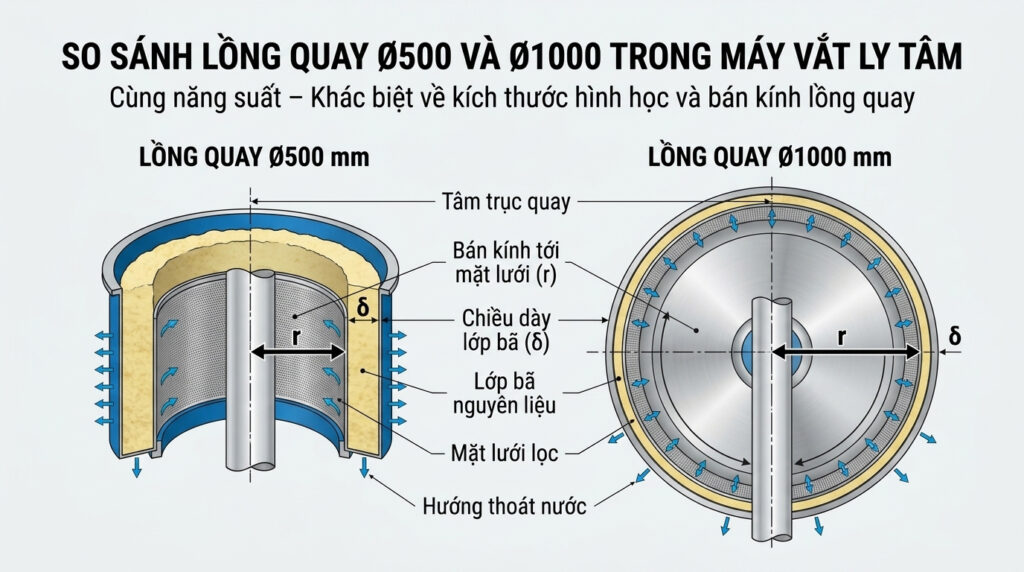
Số vòng/phút không có nghĩa nếu thiếu bán kính. 1450 vòng/phút trên lồng Ø500 tạo trường gia tốc khác hẳn 1450 vòng/phút trên lồng Ø1000, dù tem hai máy ghi giống nhau. Người thiết kế dây chuyền nên đọc G-force thay vì rpm khi so hai model.
Ứng suất vành của lồng quay xấp xỉ tỉ lệ với ρ·ω²·r²; lồng càng lớn, cùng vật liệu, phải quay chậm hơn để giữ hệ số an toàn. Đó là lý do các máy lồng lớn thường dừng ở 900–1000 vòng/phút trong khi máy lồng nhỏ đạt 1400–1500 vòng/phút. Đổi lại, lồng lớn có diện tích lưới lớn hơn và lớp bã mỏng hơn ở cùng năng suất, nên đường thoát nước ngắn hơn.
Giả sử hai máy vắt ly tâm cùng năng suất và cùng chiều cao lồng: chu vi lưới của lồng Ø1000 gấp đôi lồng Ø500, nên lớp bã mỏng khoảng một nửa. Theo Darcy, chiều dày bã giảm một nửa thì trở lực giảm một nửa, bù lại phần nào mức G thấp hơn. Đây là lý do nhiều dây chuyền lớn chọn lồng to quay vừa phải thay vì lồng nhỏ quay nhanh.
Công thức lực ly tâm tương đối (RCF/G-force)
RCF (Relative Centrifugal Force) là tỉ số giữa gia tốc ly tâm và gia tốc trọng trường, đơn vị là “×g”. Đây là thông số duy nhất cho phép so hai máy ly tâm tách nước khác đường kính. Công thức thực dụng:
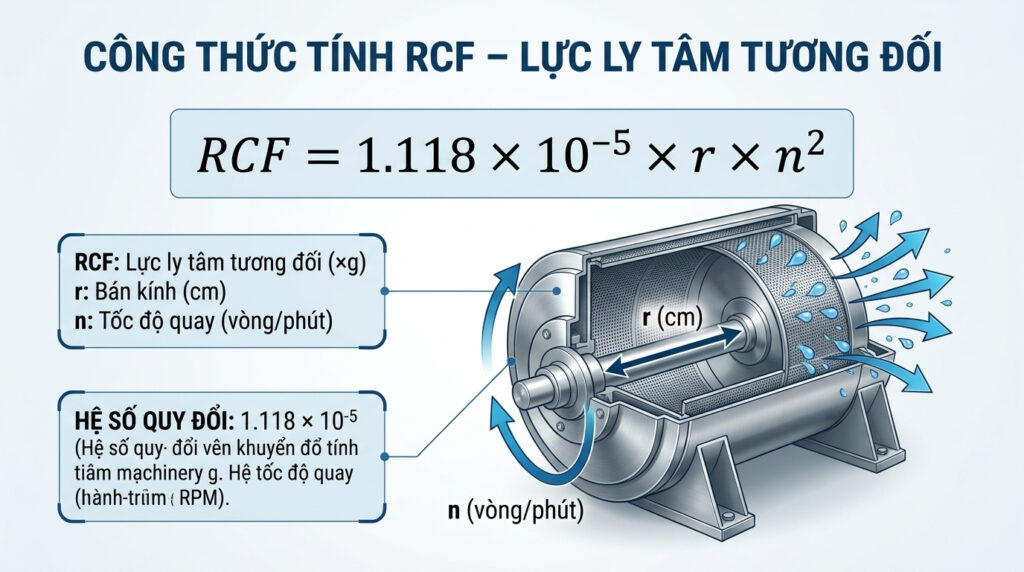
Trong đó r là bán kính lồng tính bằng cm (không phải đường kính), n là vòng/phút. Hệ số 1,118×10⁻⁵ gộp sẵn phép đổi từ vòng/phút sang rad/s và phép chia cho 981 cm/s².
Cách quy đổi vòng/phút sang G-force
Ba bước, làm được bằng máy tính cầm tay:
- Đo đường kính trong của lồng, chia đôi để có bán kính, đổi sang cm.
- Bình phương số vòng/phút.
- Nhân bán kính với bình phương vòng/phút, rồi nhân 1,118×10⁻⁵.
Kết quả là RCF. Nếu nhà sản xuất công bố G-force tại bán kính mặt lưới, hai số phải khớp; lệch nhiều thường do một bên lấy đường kính thay vì bán kính.
Ví dụ tính với lồng 500 mm và 1000 mm
Lồng Ø500 có r = 25 cm. Ở 900 vòng/phút: RCF = 1,118×10⁻⁵ × 25 × 810.000 ≈ 226 g. Ở 1450 vòng/phút: ≈ 588 g.
Lồng Ø1000 có r = 50 cm. Ở 900 vòng/phút: ≈ 453 g. Ở 1200 vòng/phút: ≈ 805 g.
Bảng dưới gom các cặp thường gặp để đối chiếu nhanh tại xưởng.
| Đường kính lồng | Bán kính | 900 vòng/phút | 1200 vòng/phút | 1450 vòng/phút |
|---|---|---|---|---|
| Ø500 mm | 25 cm | 226 g | 402 g | 588 g |
| Ø800 mm | 40 cm | 362 g | 644 g | 940 g |
| Ø1000 mm | 50 cm | 453 g | 805 g | 1.175 g |
Số liệu tính theo công thức trên và làm tròn; giá trị thực tế phụ thuộc bán kính đo tại mặt lưới của từng model.
Quá trình tách nước diễn ra trong lồng quay
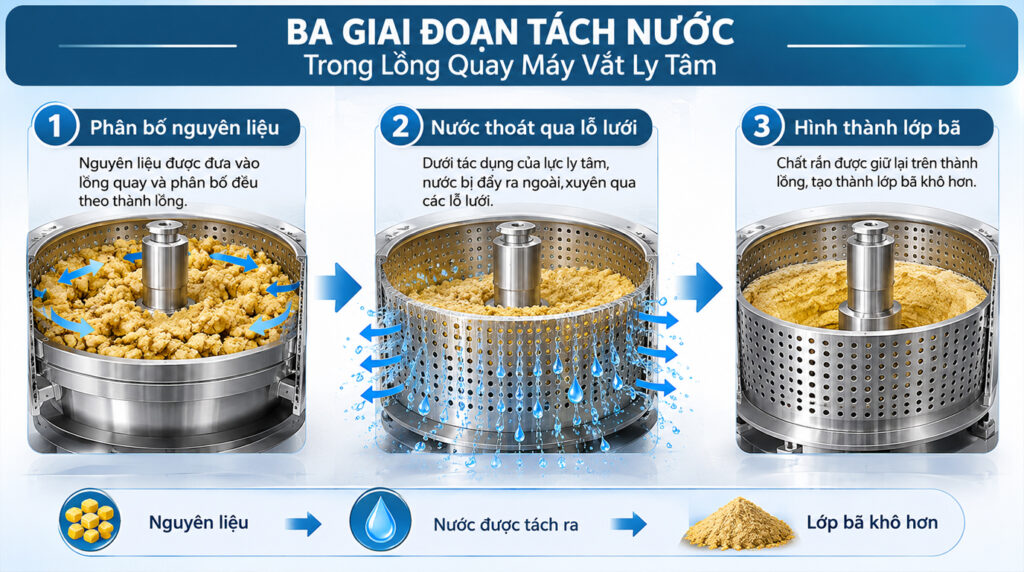
Tách nước trong lồng quay không phải một động tác mà là ba giai đoạn nối tiếp, mỗi giai đoạn bị chi phối bởi một thông số khác nhau. Hiểu sai giai đoạn nào thì chỉnh máy sẽ sai ở đó: tăng vòng/phút để sửa lỗi phân bố nguyên liệu là cách nhanh nhất để làm hỏng vòng bi.
Giai đoạn 1: phân bố nguyên liệu
Nguyên liệu vào qua cửa nạp, gặp đĩa phân phối quay cùng lồng và được gia tốc tới vận tốc thành lồng trước khi xếp thành lớp. Nếu cấp liệu lệch một phía hoặc đĩa phân phối mòn, khối lượng dồn không đều và trọng tâm lệch trục. Ở giai đoạn này, thông số quyết định là lưu lượng nạp và tình trạng đĩa phân phối, không phải G-force.
Giai đoạn 2: nước thoát qua lỗ lưới
Nước bị đẩy qua lớp bã rồi qua lưới. Động lực là chênh áp do ly tâm, xấp xỉ ΔP ≈ ½·ρ·ω²·(r₂² − r₁²), với r₂ là mặt lưới và r₁ là mặt trong lớp bã. Lưu lượng thấm theo Darcy: q = k·ΔP/(μ·L), trong đó k là độ thấm của bã, μ là độ nhớt nước, L là chiều dày lớp bã.
Công thức cho thấy hai điều thực dụng. Thứ nhất, tăng ω có lợi nhưng tăng L có hại tuyến tính, nên nạp dày gấp đôi thì thời gian vắt dài hơn gấp đôi, chưa tính độ thấm giảm. Thứ hai, μ giảm khi nước nóng lên, nên cùng một máy, nguyên liệu ấm thoát nước nhanh hơn. Kết cấu lưới, mật độ lỗ và cách cố định lưới ảnh hưởng trực tiếp đến bước này; phần chi tiết nằm trong bài cấu tạo máy vắt ly tâm công nghiệp.
Giai đoạn 3: hình thành lớp bã
Khi nước rút, các hạt xít lại, độ rỗng giảm và độ thấm k giảm theo. Đường cong độ ẩm theo thời gian có dạng bậc thang: giai đoạn đầu rơi nhanh, sau đó chững lại vì nước còn lại nằm trong mao quản nhỏ và bám trên bề mặt hạt. Lực ly tâm chỉ thắng được nước tự do và một phần nước mao quản lớn; muốn lấy thêm phần nước liên kết phải thay đổi nhiệt độ, kích thước hạt hoặc thời gian lưu, không thể chỉ tăng vòng/phút.
Vì sao tốc độ quá cao lại phản tác dụng
Tăng vòng/phút luôn làm tăng chênh áp, nhưng đồng thời làm giảm độ thấm của lớp bã. Hai xu hướng triệt tiêu nhau ở một điểm, và sau điểm đó chi phí cơ khí tăng nhanh hơn lợi ích tách nước.
Làm bít lỗ lưới
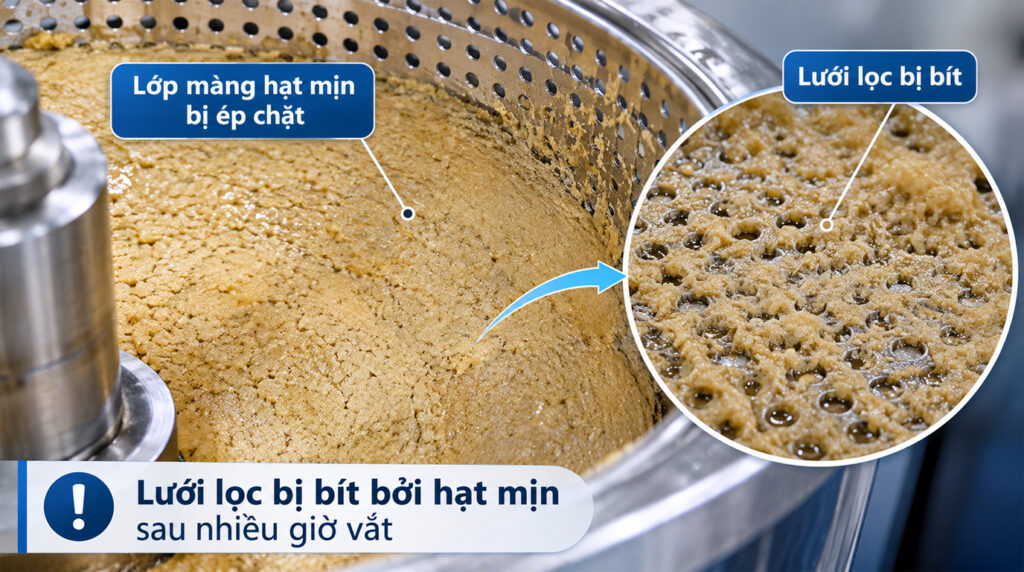
Ở G-force cao, hạt mịn bị ép mạnh vào lưới và sắp xếp lại thành màng mỏng có độ rỗng thấp ngay trên mặt lỗ. Hiện tượng này gọi là bít lưới. Lớp màng đó có sức cản lớn hơn nhiều so với bã phía trên, nên đường cong thoát nước bão hòa sớm. Với rau củ xay nhuyễn hoặc nguyên liệu giàu tinh bột, bít lưới xảy ra trước khi đạt độ khô mong muốn. Cách xử lý là giảm G, giảm chiều dày nạp hoặc tăng diện tích lưới, không phải tăng tốc.
Tăng rung và mài mòn
Lực mất cân bằng tỉ lệ với khối lượng lệch tâm, bán kính lệch và ω². Thêm 20% vòng/phút làm lực kích rung tăng khoảng 44%, trong khi kết cấu và vòng bi vẫn cùng cấp. Hệ quả thường gặp: rung tần số cao, nứt chân đế, mòn vòng bi sớm, lưới mỏi và rách ở vùng hàn, sản phẩm dập nát do va đập vào thành lồng. Máy còn có thể đi qua vùng cộng hưởng khi tăng tốc; thời gian lưu trong vùng đó càng dài thì biên độ càng lớn.
Cuối cùng là bài toán năng lượng và tiếng ồn. Công suất quạt gió và ma sát trong lồng tăng theo lũy thừa bậc ba của tốc độ, nên 20% vòng/phút thêm vào có thể kéo theo mức tiêu thụ điện cao hơn rõ rệt, cùng tiếng ồn tăng theo. Với nhà máy chạy nhiều ca, khoản này thường lớn hơn phần thời gian vắt tiết kiệm được.
Các yếu tố ảnh hưởng đến hiệu quả tách nước
Nguyên lý hoạt động máy vắt ly tâm chỉ ra xu hướng; kết quả thực tế còn phụ thuộc tính chất nguyên liệu và cách vận hành. Năm nhóm yếu tố dưới đây giải thích phần lớn chênh lệch giữa hai máy có cùng thông số danh nghĩa.
Độ ẩm đầu vào, kích thước nguyên liệu
Độ ẩm đầu vào quyết định lượng nước phải lấy đi, nhưng quan hệ không tuyến tính: bã quá loãng thoát nước rất nhanh ở giai đoạn đầu rồi chững lại, còn bã đặc thì thoát chậm nhưng ổn định. Kích thước hạt tạo ra đánh đổi quen thuộc của lọc: hạt thô cho lớp bã thấm tốt, nước tự do thoát nhanh nhưng độ ẩm dư giữa các hạt cao; hạt mịn cho độ ẩm cuối thấp hơn nhưng dễ bít lưới và cần thời gian dài hơn. Nguyên liệu giàu xơ thoát nước tốt hơn nguyên liệu giàu tinh bột hoặc pectin.
Thời gian vắt, nhiệt độ
Độ ẩm giảm theo hàm mũ, nên gấp đôi thời gian vắt chỉ giảm được vài phần trăm độ ẩm cuối. Nhiệt độ tác động qua độ nhớt: nước ở 20°C có độ nhớt khoảng 1,00 mPa·s, ở 40°C còn khoảng 0,65, ở 60°C còn khoảng 0,47. Giảm μ làm tăng lưu lượng thấm nếu các yếu tố khác giữ nguyên. Tuy vậy, nhiệt cao làm mềm rau củ, sinh nhiều hạt mịn và có thể gây bít lưới; với nhiều dây chuyền, sấy sơ bộ hoặc ủ nóng trước khi vắt hiệu quả hơn là tăng G.
Checklist kiểm tra nhanh trước khi kết luận máy "yếu":
- Đo bán kính thực tế tại mặt lưới, không dùng đường kính trên catalogue.
- Giữ chiều dày lớp bã trong dải nhà sản xuất khuyến nghị; cấp liệu đều theo lưu lượng ổn định.
- Kiểm tra độ căng và tình trạng lưới mỗi ca; lưới rách vừa làm mất hạt vừa phá cân bằng.
- Cân bằng lồng sau vệ sinh, không để nguyên liệu bám một phía.
- Ghi độ ẩm đầu vào và độ ẩm bã từng mẻ để tách biến số khi so sánh.
- Với nguyên liệu dễ dập, hạ G và tăng thời gian trước khi nghĩ đến tăng tốc.
| Hiện tượng | Nguyên nhân thường gặp | Kiểm tra trước tiên |
|---|---|---|
| Bã ướt dù đã tăng vòng/phút | Bít lưới, nạp quá dày | Mắt lưới, chiều dày bã, độ mịn nguyên liệu |
| Rung mạnh khi có tải | Nạp lệch, đĩa phân phối mòn | Cân bằng tải, khe hở, vòng bi |
| Nước thoát chậm ngay từ đầu | Sai cỡ lỗ, nguyên liệu quá mịn, nước lạnh | Cỡ mắt lưới, độ nhớt, tỉ lệ nước |
| Máy ù khi tăng tốc | Đi qua vùng cộng hưởng | Thời gian ramp, chân đế, cao su giảm chấn |
Câu hỏi thường gặp
Máy 900 vòng/phút có tách khô hơn máy 1450 vòng/phút không?
Không thể kết luận từ số vòng/phút. Phải quy về G-force: lồng Ø1000 ở 900 vòng chỉ khoảng 453 g, thấp hơn lồng Ø500 ở 1450 vòng khoảng 588 g. Nhưng máy lớn có lớp bã mỏng và diện tích lưới lớn hơn nên đôi khi vẫn khô hơn. So sánh chỉ có nghĩa khi cùng năng suất, cùng độ ẩm đầu vào và cùng cỡ lưới.
G-force bao nhiêu là đủ cho rau củ?
Không có con số chung, vì giới hạn thường là mức làm dập sản phẩm chứ không phải mức làm khô. Rau lá chịu G thấp hơn củ quả rắn. Cách làm đúng: lấy dải nhà sản xuất công bố cho từng model, chạy thử tăng dần, đo độ ẩm bã và mức tổn thương cảm quan, rồi chốt điểm dừng. Cần kiểm tra theo từng model.
Vì sao máy rung khi tải không đều?
Vì khối lượng lệch một phía tạo lực ly tâm lệch, tỉ lệ với ω². Nạp lệch, đĩa phân phối mòn, bã dính thành tảng hoặc lưới bị bít cục bộ đều gây ra hiện tượng này. Kiểm tra cân bằng tải và khe hở trước, sau đó mới xét vòng bi và chân đế.
Tăng thời gian vắt có làm bã khô hơn không?
Có, nhưng lợi ích giảm dần rất nhanh. Sau khi nước tự do thoát hết, phần còn lại là nước mao quản nhỏ và nước bề mặt, lực ly tâm khó thắng. Kéo dài thời gian chỉ giảm được vài phần trăm độ ẩm nhưng tăng chu kỳ và hao mòn. Muốn khô hơn nữa nên xem lại chiều dày nạp và nhiệt độ.
Chọn mắt lưới thế nào cho đúng?
Chọn theo phân bố cỡ hạt của nguyên liệu, không theo thói quen. Lỗ quá nhỏ làm bít và giảm năng suất; lỗ quá lớn để hạt mịn thoát ra, mất sản phẩm và tăng tải cho hệ thống xử lý nước. Cần đối chiếu tỉ lệ diện tích lỗ mở của từng loại lưới và kiểm tra theo từng model máy.
Tóm lại, nguyên lý hoạt động máy vắt ly tâm gói gọn trong một câu: lực ly tâm chỉ đẩy được nước tự do, phần còn lại do cấu trúc bã quyết định. Ba biến số quyết định độ khô: G-force thực tế tại mặt lưới, chiều dày lớp bã và độ thấm của bã. Vòng/phút chỉ là một đầu vào của biến số thứ nhất. Khi máy cho kết quả khác kỳ vọng, hãy đo bán kính, quy đổi G, kiểm tra chiều dày nạp và tình trạng lưới trước khi nghĩ đến chuyện tăng tốc. Cần tính toán cho nguyên liệu cụ thể? Gửi thông số để được tư vấn.
Cần tính toán cho nguyên liệu cụ thể?
Chuyên mục
Bài viết gần đây
- Đọc thông số máy vắt ly tâm: Vòng/phút, G-force, kg/h và những con số gây nhầm lẫn
- Máy vắt ly tâm và máy ép trục vít – Nên chọn loại nào cho xưởng của bạn?
- Phân loại máy vắt ly tâm: Trục đứng, trục ngang và loại vắt liên tục
- Cấu tạo máy vắt ly tâm công nghiệp: 7 bộ phận quyết định hiệu suất
- Nguyên lý hoạt động máy vắt ly tâm: lực ly tâm tách nước như thế nào?


