4.96 (Đánh giá - 25)
Tài khoản

Các tùy chọn thanh toán an toàn
Chúng tôi chỉ hợp tác với những hệ thống thanh toán an toàn nhất.
Trả lại sản phẩm trong vòng 7 ngày.
Chúng tôi luôn cố gắng hết sức để làm hài lòng khách hàng.


Hiện không có sản phẩm nào trong giỏ hàng.
Bạn chưa có sản phẩm nào trong giỏ hàng, hãy thêm một vài sản phẩm để trải nghiệm tính năng này.
 Bán chạy nhất Sale
Máy chiết rót servo tự động 2 vòi STCLB-30L
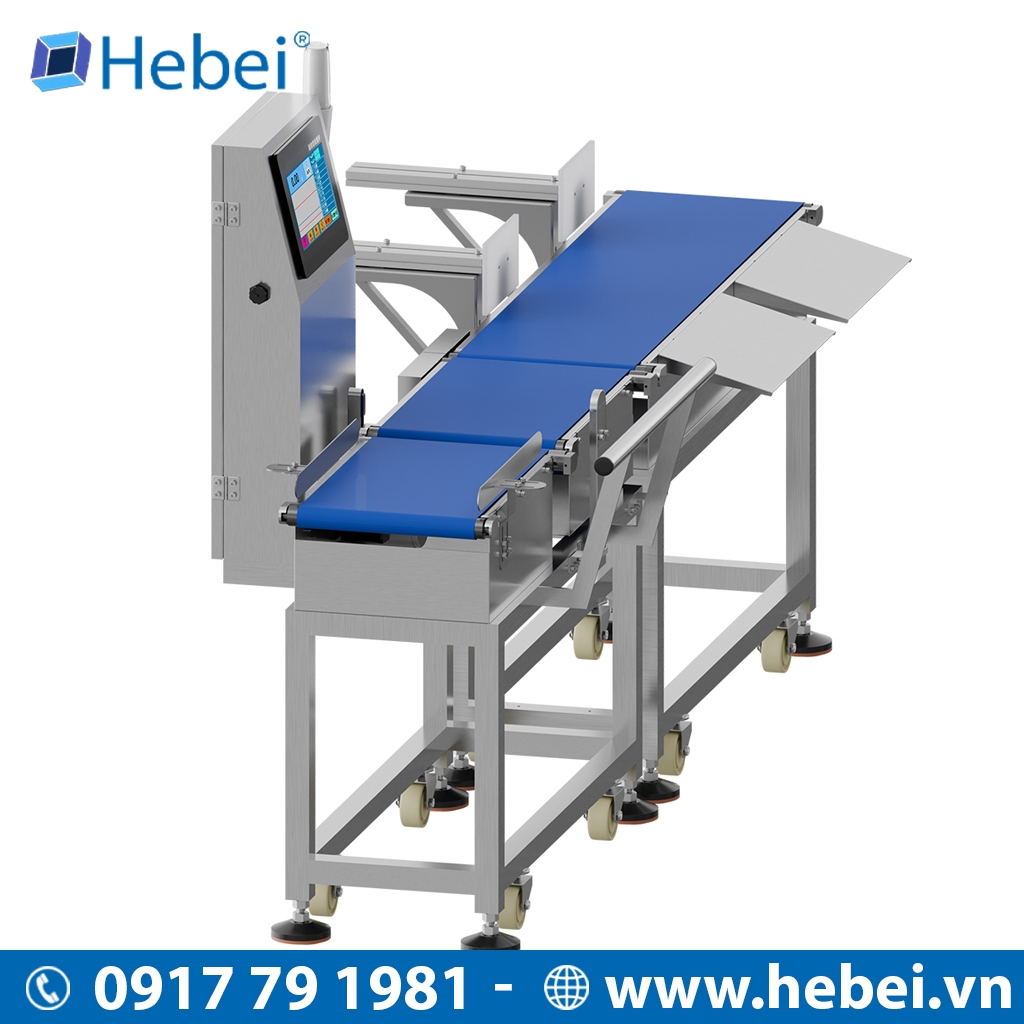
Máy kiểm tra trọng lượng tự động
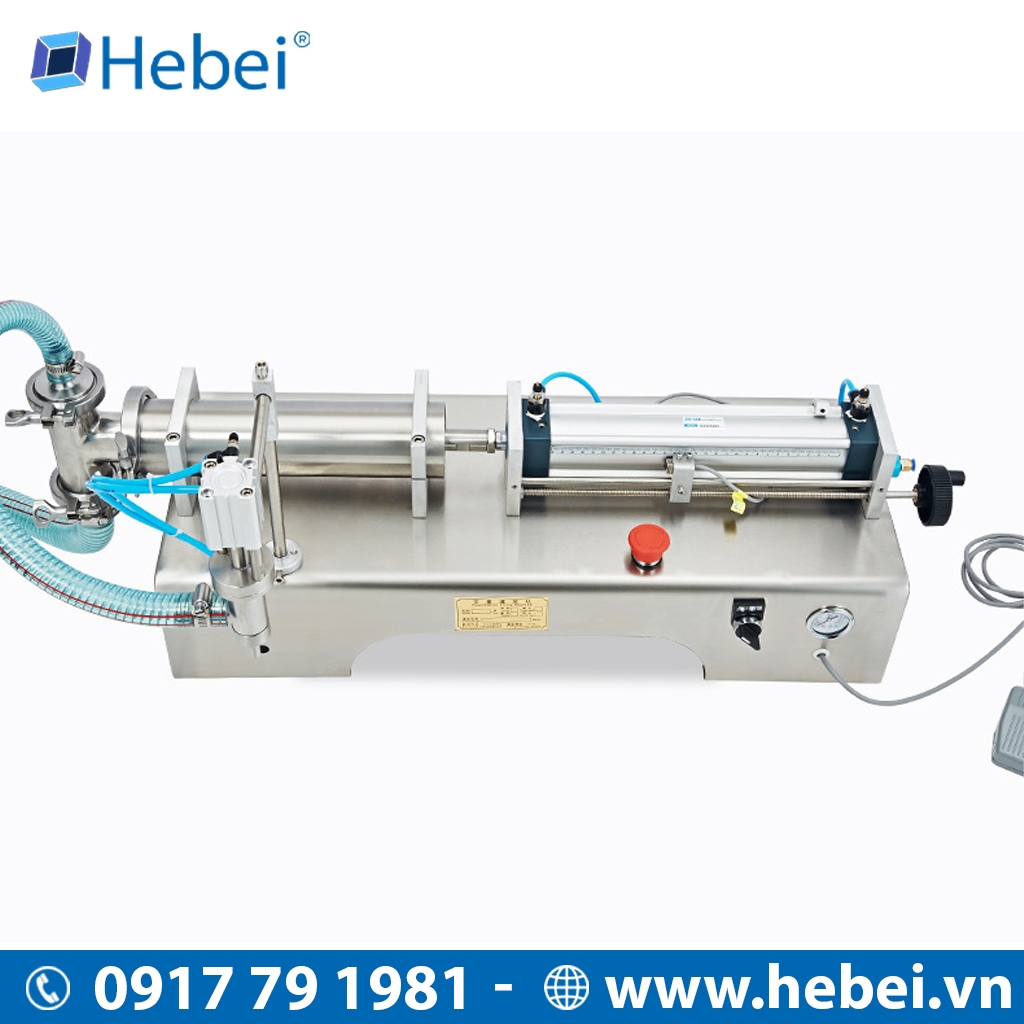
Máy chiết rót bán tự động 1 vòi khí nén
Máy chiết rót bán tự động 2 vòi dùng máy nén khí
Máy Đóng Gói Tự Động Cân Định Lượng Nhiều Đầu Cấp Liệu
Để xem và tận dụng tất cả các sản phẩm giảm giá.
Bấm vào đâyMáy đóng gói hóa chất và phân bón: An toàn, chống ăn mòn, đóng bao 25kg–50kg
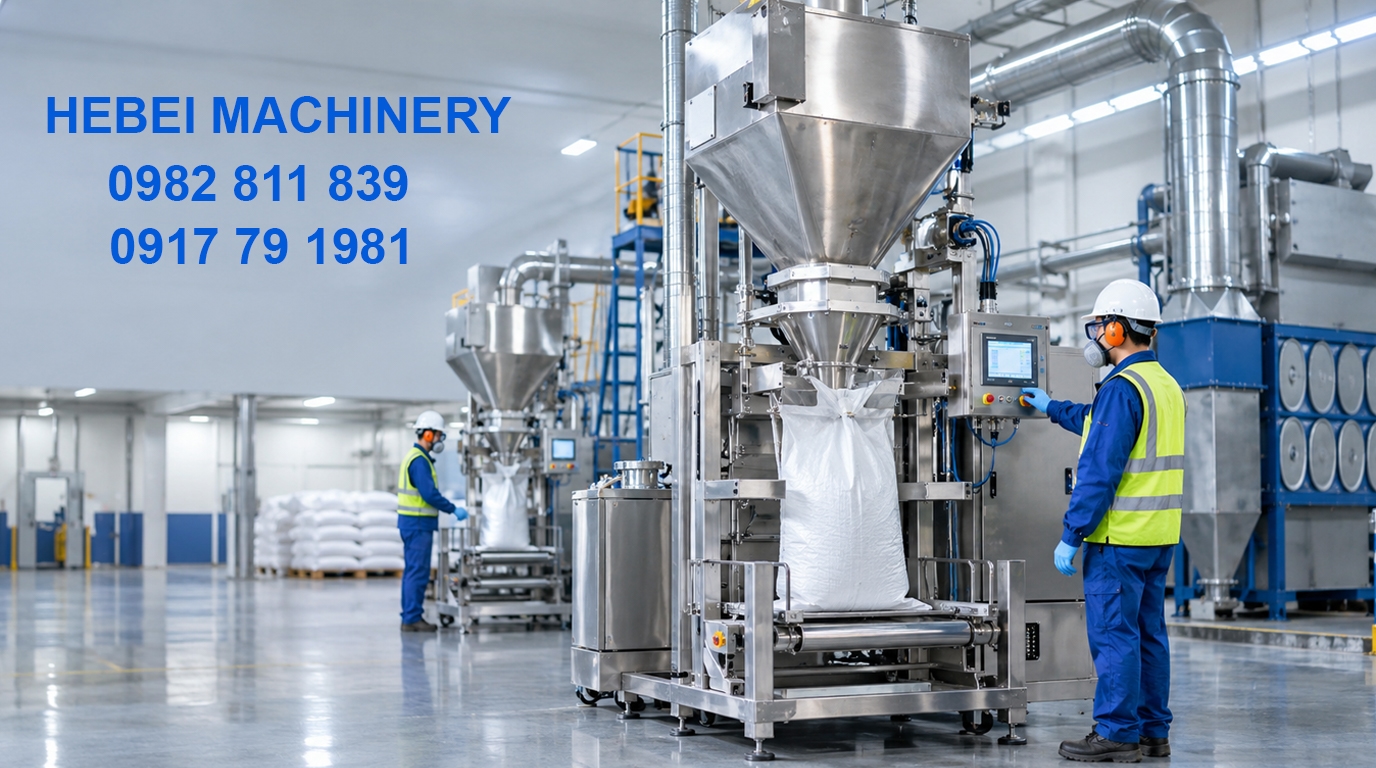
Khi lựa chọn máy đóng gói hóa chất, cần xem xét ít nhất bốn nhóm yếu tố trước khi nói tới năng suất: tính ăn mòn của sản phẩm, dạng nguyên liệu (bột, hạt hay viên), đặc tính bụi và mức độ độc hại, cùng mức độ tự động hóa mong muốn. Hóa chất công nghiệp có thể ăn mòn kim loại, sinh bụi độc hoặc bụi dễ cháy, nên một chiếc máy đóng gói thực phẩm thông thường không đủ để thay thế. Cùng một cơ cấu cân – nạp – đóng bao có thể chạy tốt với phân bón dạng viên nhưng không phù hợp với bột hóa chất ăn mòn nếu vật liệu chế tạo và hệ làm kín không được chọn theo đúng đặc tính sản phẩm.
Câu hỏi trọng tâm mà người mua cần trả lời là: hóa chất ăn mòn, bụi độc và bụi dễ cháy buộc máy đóng gói phải đáp ứng những gì? Khác biệt cốt lõi giữa một dây chuyền đóng gói hóa chất với một dây chuyền đóng gói thông thường nằm ở vật liệu tiếp xúc sản phẩm và khả năng kiểm soát bụi, chứ không chỉ ở tốc độ đóng bao. Một máy chạy nhanh nhưng dùng sai mác inox, sai gioăng hoặc hở bụi sẽ hỏng sớm, gây nhiễm chéo và không đáp ứng yêu cầu an toàn.
Bài viết này trình bày theo trình tự người mua thường kiểm tra: đặc thù hóa chất và yêu cầu vật liệu trước, rồi tới giải pháp đóng bao 25–50kg, đóng gói hạt nhựa và phân bón, các rủi ro cháy nổ cần đánh giá, hệ hút bụi kín, vệ sinh đổi sản phẩm và cuối cùng là các yếu tố ảnh hưởng chi phí. Trước khi đi vào chi tiết, có thể xem nguyên lý chung của một dây chuyền ở bài máy đóng gói tự động để nắm các cụm cấu tạo cơ bản, sau đó đối chiếu với yêu cầu riêng của hóa chất.
Xem thêm:
- Máy đóng gói dược phẩm và thực phẩm chức năng: Đạt chuẩn GMP trong từng chi tiết
- Máy đóng gói thực phẩm ăn liền và đồ uống: Mì gói, nước uống đóng gói, chai PET
- Máy đóng gói thủy hải sản: Hút chân không, MAP và đóng gói IQF
- Máy đóng gói bánh kẹo: HFFS, VFFS và máy bao gói kẹo cho nhà máy sản xuất
- Máy đóng gói hạt điều, ngũ cốc và hạt dinh dưỡng: Đóng gói cao cấp, giữ trọn độ giòn
Đặc thù hóa chất
Nguyên liệu khô thông thường chỉ cần máy đóng gói đủ chắc, kín vừa phải và dễ vệ sinh. Hóa chất công nghiệp khác ở chỗ nó tác động ngược lại thiết bị: ăn mòn bề mặt kim loại theo thời gian, tạo bụi có thể độc hoặc dễ cháy, và trong một số trường hợp còn phản ứng với chính vật liệu hay gioăng làm kín. Vì vậy phân tích đặc thù hóa chất luôn là bước đầu tiên, trước cả khi bàn tới công suất.
Bốn nhóm đặc tính cần xác định rõ:
- Tính ăn mòn: sản phẩm ở dạng axit, bazơ, muối hay có ion clorua có thể ăn mòn inox thông thường nhanh hơn nhiều so với nguyên liệu trơ. Mức độ phụ thuộc nồng độ, nhiệt độ, độ ẩm và thời gian tiếp xúc.
- Dạng nguyên liệu: bột mịn chảy và sinh bụi khác hẳn với hạt, viên. Bột dễ phân tầng trong phễu và bám dính; hạt, viên chảy đều hơn nhưng có thể vỡ hoặc mài mòn.
- Bụi: bụi hóa chất có thể gây kích ứng, gây độc khi hít phải, hoặc là bụi dễ cháy có nguy cơ nổ khi đủ mịn và đủ nồng độ trong không khí.
- Độc tính và kích ứng: sản phẩm độc hoặc kích ứng đòi hỏi bao kín tốt hơn, hút bụi tại nguồn và thiết kế vệ sinh an toàn cho người vận hành.
Khi lựa chọn máy đóng gói hóa chất, cần xem xét ít nhất các bộ phận sau vì chúng trực tiếp tiếp xúc hoặc gần dòng sản phẩm: phễu chứa, vít tải hoặc cơ cấu cấp liệu, bộ phận cân định lượng, van, đường ống dẫn, kẹp bao, khung máy và hệ gioăng làm kín. Mỗi bộ phận có thể cần vật liệu và bề mặt khác nhau. Chẳng hạn, phễu và vít tải thường là nơi tồn đọng bột và chịu mài mòn; gioăng và vật liệu làm kín là điểm yếu nhất vì phải đàn hồi mà vẫn chịu được hóa chất.
Yêu cầu vật liệu và giới hạn cần biết
Vật liệu là quyết định kỹ thuật, không phải một lựa chọn chung. Inox 304 là mức phổ biến, đủ cho nhiều sản phẩm trơ và các bộ phận không tiếp xúc trực tiếp. Inox 316/316L bổ sung molypden, chống ăn mòn tốt hơn trong môi trường có ion clorua hoặc khi thiết bị thường xuyên tiếp xúc dung dịch vệ sinh và hơi ẩm. Với một số hóa chất đặc biệt, ngay cả 316 cũng chưa chắc phù hợp; khi đó cần cân nhắc vật liệu khác hoặc lớp phủ chống ăn mòn.
Điều quan trọng là không có mác inox nào phù hợp với mọi loại hóa chất. Việc chọn 304 hay 316/316L phải căn cứ vào tính chất hóa học cụ thể của sản phẩm, nồng độ, nhiệt độ và dung dịch vệ sinh dự kiến. Gioăng và vật liệu làm kín cũng phải tương thích với chính hóa chất đó, vì một gioăng sai vật liệu có thể trương, giòn hoặc rò rỉ chỉ sau thời gian ngắn. Cách làm thực dụng là yêu cầu nhà cung cấp chỉ rõ chi tiết nào tiếp xúc sản phẩm, vật liệu tương ứng và căn cứ lựa chọn, thay vì chỉ một câu khẳng định chung rằng máy làm bằng inox 316.
Về khung pháp lý, việc quản lý hóa chất nguy hiểm tại Việt Nam được hướng dẫn tại Nghị định 113/2017/NĐ-CP quy định chi tiết và hướng dẫn thi hành một số điều của Luật Hóa chất, cùng các quy chuẩn kỹ thuật liên quan như QCVN 05A:2020/BCT về an toàn trong sản xuất, kinh doanh, sử dụng, bảo quản và vận chuyển hóa chất nguy hiểm. Doanh nghiệp nên đối chiếu quy định và quy chuẩn hiện hành trên cổng thông tin của Bộ Công Thương – nơi Cục Hóa chất trực thuộc – trước khi chốt yêu cầu thiết bị. Cần phân biệt rõ “tiêu chuẩn”, “quy chuẩn”, “quy định”, “hướng dẫn” và “chứng nhận”: quy chuẩn đặt yêu cầu bắt buộc, còn chứng nhận là kết quả đánh giá gắn với một thiết bị và một phạm vi cụ thể, không phải một câu khẳng định chung.
Hệ hút bụi kín
Bụi hóa chất cần được kiểm soát ngay tại nguồn phát sinh, không chờ tới khi bụi đã lan ra cả khu vực. Các điểm phát sinh chính trong quá trình cấp liệu và đóng bao gồm miệng phễu nạp, cửa xả liệu xuống bao, khu vực kẹp và miệng bao, cùng điểm chuyển tiếp giữa các bộ phận. Hút bụi tại nguồn hiệu quả hơn hút bụi toàn phòng vì bắt được bụi trước khi nó khuếch tán.
Một hệ hút bụi kín cho máy đóng gói hóa chất thường gồm: chụp hút đặt sát điểm sinh bụi, đường ống dẫn phù hợp tốc độ vận chuyển bụi, bộ lọc và cơ cấu thu bụi hoặc thu hồi sản phẩm, cùng thiết kế bao kín để không rò rỉ ngược ra ngoài. Khả năng vệ sinh của hệ hút cũng quan trọng như hiệu quả hút, vì bụi hóa chất tồn đọng trong đường ống là nguồn nhiễm chéo và rủi ro an toàn.
Tùy loại bụi mà giải pháp xử lý phải khác nhau: bụi trơ, bụi độc và bụi dễ cháy không thể dùng cùng một cấu hình an toàn. Khi có nguy cơ cháy nổ bụi, cần đánh giá thêm yêu cầu liên quan theo phân vùng nguy hiểm và đặc tính bụi cụ thể, thay vì mặc định mọi hệ hút bụi đều đủ an toàn. Bài viết không đặt con số hiệu suất lọc cho hệ hút bụi vì giá trị này phụ thuộc thiết kế, đặc tính bụi và tiêu chuẩn áp dụng của từng nhà máy.
Đóng bao 25–50kg
Đóng bao 25kg và 50kg là hai quy cách phổ biến nhất trong ngành hóa chất và phân bón. Khác biệt không chỉ ở số đo khối lượng, mà ở cách bố trí cân định lượng, độ chính xác cần thiết và cách đóng kín miệng bao. Với bao nhỏ, người vận hành có thể còn can thiệp thủ công; với bao 50kg, khối lượng lớn khiến việc giữ bao, kẹp miệng và may bao cần cơ cấu chắc chắn hơn, đồng thời phải tính tới an toàn lao động khi nâng hạ.
Một trạm đóng bao lớn điển hình gồm các công đoạn liên tiếp:
- Phễu chứa: giữ nguyên liệu ổn định trước khi cấp liệu; thiết kế phễu phải hạn chế vùng tù đọng và phù hợp đặc tính chảy của bột hay hạt.
- Cơ cấu cấp liệu: trục vít, cửa quay, rung hoặc băng tải tùy dạng sản phẩm, quyết định độ đều của dòng liệu vào cân.
- Kẹp bao: giữ miệng bao trong suốt quá trình nạp để tránh rơi vãi và giảm phát tán bụi.
- Cân định lượng: xác định khối lượng theo kiểu cân gross hoặc cân net khi phù hợp; đây là bộ phận ảnh hưởng trực tiếp tới độ chính xác.
- Xả liệu và đóng kín: nhả liệu vào bao rồi may miệng bao hoặc dùng giải pháp đóng kín phù hợp với vật liệu bao bì.
- Tự động hóa: liên kết cân – nạp – đóng bao – may bao thành dòng liên tục, có thể gắn kiểm tra khối lượng và dán nhãn.
Năng suất và độ chính xác của một trạm đóng bao phụ thuộc đồng thời: đặc tính chảy của sản phẩm, độ ẩm, cỡ hạt, kiểu cân, tốc độ cấp liệu, cách bù sai số và mức độ ổn định của dòng liệu. Vì các yếu tố này khác nhau theo từng sản phẩm, bài viết không nêu con số năng suất hay sai số cụ thể; các giá trị này cần lấy từ tài liệu nhà sản xuất và xác nhận theo cấu hình đặt hàng thực tế.
Ba điểm cần kiểm tra trước khi chốt cấu hình đóng bao 25–50kg: độ chính xác của cân định lượng với chính sản phẩm thật, khả năng chống bám dính của phễu và đường xả, và phương án đóng kín miệng bao phù hợp vật liệu bao. Một điểm dễ bị bỏ sót là sự phối hợp giữa cân và hệ hút bụi: hút bụi quá mạnh ở miệng bao có thể lấy đi vật liệu cần thiết và gây sai số, trong khi hút quá yếu lại làm bụi phát tán.
Cân bao lớn chống ăn mòn
Cân bao lớn cho hóa chất ăn mòn khác cân thông thường ở cấu hình vật liệu và mức độ bao kín. Bộ phận tiếp xúc sản phẩm – phễu, cơ cấu cấp liệu, van, đường xả và kẹp bao – cần vật liệu chống ăn mòn theo đúng hóa chất sử dụng, phổ biến là inox 304 hoặc 316/316L tùy đặc tính, hoặc vật liệu/lớp phủ chuyên dụng khi cần.
Về độ kín, cân bao lớn chống ăn mòn cần thiết kế hạn chế tối đa khe hở và điểm rò rỉ, vì hóa chất ăn mòn rò rỉ không chỉ làm mất sản phẩm mà còn ăn mòn chi tiết xung quanh và gây rủi ro cho người vận hành. Về khả năng vệ sinh, các chi tiết tiếp xúc nên tháo lắp được để làm sạch giữa các lô, tránh tồn đọng bột trong góc chết. Cân cần phù hợp với cả dạng bột, hạt lẫn viên, nhưng cơ cấu cấp liệu và cài đặt định lượng phải điều chỉnh theo từng dạng.
Do không có dữ liệu xác thực về năng suất và sai số của từng cấu hình, bài viết chỉ nêu nguyên tắc lựa chọn. Năng suất, độ chính xác và phạm vi khối lượng cần được xác nhận bằng chạy thử với sản phẩm thật của nhà máy. Có thể đối chiếu thêm nhóm máy máy đóng gói định lượng tự động và nguyên lý bộ định lượng máy đóng gói để hiểu cách bố trí cân trong dây chuyền.
Đóng gói hạt nhựa
Hạt nhựa là nguyên liệu chảy tốt, ít sinh bụi hơn bột nhưng không vì thế mà dùng chung cấu hình với bột hóa chất. Đặc tính chảy của hạt khác bột: hạt chảy theo từng hạt, ít bám dính thành phễu, nhưng có thể tạo cầu hoặc phân tầng theo cỡ hạt nếu thiết kế cấp liệu không phù hợp. Khối lượng đóng gói hạt nhựa thường là bao 25kg, đôi khi 50kg, tùy quy cách của nhà máy.
Về cơ cấu định lượng, hạt nhựa thường dùng cân định lượng theo trọng lượng hoặc cơ cấu đong theo thể tích kết hợp kiểm tra khối lượng. Cân đa đầu chỉ nên được đề cập khi thật sự phù hợp với loại sản phẩm và yêu cầu định lượng – không nên mặc định rằng mọi dây chuyền hạt nhựa đều cần cân đa đầu, vì với khối lượng bao lớn và tốc độ vừa phải, một cân định lượng thông thường có thể đã đáp ứng yêu cầu.
Hai yếu tố an toàn cần lưu ý với hạt nhựa là bụi mịn phát sinh khi đổ và tĩnh điện. Mặc dù hạt nhựa ít sinh bụi hơn bột, quá trình vận chuyển và đổ liệu vẫn có thể tạo mảnh vụn và bụi mịn, vì vậy vẫn cần kiểm soát bụi tại nguồn. Tĩnh điện có thể tích tụ trên hạt và trên bao bì; khi cần, phải xem xét chống tĩnh điện hoặc nối đất cho các bộ phận liên quan. Bao bì phù hợp, tốc độ đóng gói và dạng miệng bao cũng phải tính theo quy cách 25kg hay 50kg. Về cấu trúc chung, xem thêm máy đóng gói dạng hạt.
An toàn cháy nổ ATEX
ATEX là tên các chỉ thị của Liên minh châu Âu quy định về thiết bị và hệ thống bảo vệ dùng trong môi trường có khả năng cháy nổ. Khung pháp lý này do Ủy ban châu Âu công bố, trong đó chỉ thị 2014/34/EU áp dụng cho thiết bị và chỉ thị 1999/92/EC áp dụng cho môi trường làm việc. ATEX không phải một chứng nhận duy nhất cấp cho máy, mà là một hệ thống yêu cầu về phân vùng nguy hiểm và thiết kế thiết bị.
Bụi mịn có thể tạo nguy cơ cháy nổ trong một số điều kiện nhất định: khi bụi đủ mịn, đủ nồng độ trong không khí và gặp nguồn đánh lửa. Không phải mọi loại bụi đều cháy nổ; mức độ rủi ro phụ thuộc đặc tính bụi, cỡ hạt và điều kiện vận hành. Trong dây chuyền đóng gói, các nguồn đánh lửa tiềm ẩn có thể đến từ thiết bị điện, tĩnh điện, ma sát, bề mặt nóng hoặc tia lửa cơ khí. Vì vậy khi có nguy cơ cháy nổ bụi, cần đánh giá theo phân vùng nguy hiểm, đặc tính bụi và cấu hình thiết bị thực tế, thay vì khẳng định tuyệt đối.
Vai trò của thiết bị điện, nguồn đánh lửa, nối đất, chống tĩnh điện và kiểm soát bụi là giảm khả năng hình thành và duy trì điều kiện cháy nổ. Khi nào cần xem xét thiết bị/chứng nhận phù hợp với ATEX? Khi đánh giá phân vùng xác định khu vực có nguy hiểm cháy nổ bụi và thiết bị đặt trong khu vực đó cần đáp ứng yêu cầu tương ứng. Việc đánh giá này phải do người có chuyên môn thực hiện, dựa trên điều kiện nhà máy cụ thể.
IECEx là gì và khác ATEX thế nào? ATEX là hệ thống quy định của Liên minh châu Âu, còn IECEx là hệ thống chứng nhận quốc tế do Ủy ban Kỹ thuật Điện Quốc tế (IEC) xây dựng cho thiết bị dùng trong môi trường cháy nổ. Hai hệ thống này không phải là hai tên gọi của cùng một tiêu chuẩn: chúng có phạm vi địa lý, căn cứ pháp lý và thủ tục đánh giá khác nhau. Doanh nghiệp cần xác định thị trường và yêu cầu áp dụng để biết hệ thống nào phù hợp, và không nên viết “ATEX/IECEx” như thể là một loại chứng nhận.
Thông tin tham chiếu chính thức có thể đối chiếu tại trang ATEX của Ủy ban châu Âu và hệ thống IECEx.
Bảng yêu cầu an toàn – giải pháp
Bảng dưới đây chuyển các rủi ro đặc thù của hóa chất và phân bón thành giải pháp kỹ thuật nên xem xét khi chọn máy. Bảng mang tính tư vấn lựa chọn thiết bị, không thay thế đánh giá an toàn chuyên môn tại từng nhà máy.
| Yêu cầu/rủi ro | Vấn đề có thể xảy ra | Giải pháp kỹ thuật nên xem xét | Lưu ý |
|---|---|---|---|
| Hóa chất ăn mòn | Ăn mòn phễu, vít tải, van, đường ống, khung máy; hỏng chi tiết sớm | Inox 316/316L cho chi tiết tiếp xúc khi phù hợp; vật liệu hoặc lớp phủ chống ăn mòn | Không mặc định 316 hợp với mọi hóa chất; căn cứ tính chất hóa học cụ thể và dung dịch vệ sinh |
| Bụi hóa chất | Phát tán bụi, bám dính, mất khối lượng, ảnh hưởng sức khỏe người vận hành | Hút bụi tại nguồn, bao kín điểm sinh bụi, hạn chế mặt phẳng ngang đọng bụi | Tùy loại bụi mà hiệu quả và yêu cầu xử lý khác nhau; cần vệ sinh đường ống định kỳ |
| Bụi dễ cháy | Nguy cơ cháy nổ khi bụi đủ mịn và đủ nồng độ, gặp nguồn đánh lửa | Kiểm soát nguồn đánh lửa, nối đất, chống tĩnh điện, thiết kế giảm tích tụ bụi | Cần đánh giá theo phân vùng nguy hiểm và đặc tính bụi; không phải mọi bụi đều cháy nổ |
| Hóa chất độc/kích ứng | Rò rỉ, phát tán bụi độc, tiếp xúc qua da và đường hô hấp | Bao kín cao, hút bụi kín, kẹp bao tốt, thiết kế vệ sinh an toàn cho người vận hành | Kết hợp PPE và quy trình an toàn; không thay thế bằng thiết bị đơn thuần |
| Tĩnh điện | Tích điện trên bột, hạt, bao bì; tia lửa phóng điện trong vùng có bụi cháy | Nối đất các bộ phận dẫn điện, vật liệu/giải pháp chống tĩnh điện khi cần | Mức cần thiết phụ thuộc đặc tính sản phẩm và điều kiện vận hành thực tế |
| Tiếp xúc sản phẩm | Vật liệu không tương thích gây phản ứng, hấp phụ hoặc lẫn tạp | Chọn mác inox và vật liệu làm kín theo sản phẩm; bề mặt và mối hàn phù hợp | Yêu cầu bảng kê chi tiết tiếp xúc sản phẩm và vật liệu tương ứng từ nhà cung cấp |
| Rò rỉ bụi | Bụi thoát ra ngoài tại miệng bao, điểm nối, cửa thăm | Đường bao kín, chụp hút sát điểm sinh bụi, gioăng và khe hở được kiểm soát | Cân bằng lưu lượng hút để không lấy mất vật liệu và gây sai số cân |
| Đóng bao 25–50kg | Sai khối lượng, rơi vãi, miệng bao hở, khó may bao ở khối lượng lớn | Cân định lượng phù hợp, kẹp bao chắc, đóng kín phù hợp vật liệu bao, tự động hóa dòng cân–nạp–may | Độ chính xác và năng suất phụ thuộc sản phẩm; cần chạy thử với hàng thật |
| Vệ sinh và đổi sản phẩm | Tồn đọng bột, nhiễm chéo, điểm chết trong phễu/đường ống | Thiết kế tháo lắp nhanh, bo góc, hạn chế vùng chết, hỗ trợ vệ sinh khô hoặc phù hợp vật liệu | Quy trình vệ sinh phải theo đặc tính hóa chất và hướng dẫn an toàn của nhà sản xuất |
| Yêu cầu vật liệu | Chọn sai mác inox gây ăn mòn nhanh và tăng chi phí sửa chữa | Cân đối 304, 316/316L, vật liệu/lớp phủ theo vị trí tiếp xúc và hóa chất | Quyết định theo tính chất hóa học của sản phẩm; không có mác chung cho mọi loại |
| Gioăng và làm kín | Gioăng trương, giòn, rò rỉ khi tiếp xúc hóa chất | Chọn vật liệu gioăng tương thích với chính hóa chất; kiểm tra định kỳ và có phụ tùng thay thế | Điểm yếu nhất của hệ làm kín; cần khai rõ hóa chất để chọn vật liệu đúng |
| Hệ thống hút bụi | Hút không đủ, bụi lan ra khu vực, tồn đọng trong đường ống | Chụp hút tại nguồn, đường ống đúng tốc độ, bộ lọc và cơ cấu thu bụi, bao kín dễ vệ sinh | Có nguy cơ cháy nổ bụi thì đánh giá thêm yêu cầu an toàn theo phân vùng |
Đóng bao phân bón
Dây chuyền đóng bao phân bón có nhiều điểm chung với dây chuyền đóng gói hóa chất – cùng cần cân định lượng, cấp liệu, kẹp bao, may bao và kiểm soát bụi – nhưng không nên đồng nhất hai loại sản phẩm. Phân bón thường ở dạng hạt hoặc viên, ít ăn mòn hơn nhiều loại hóa chất, nhưng dễ hút ẩm, dễ vón cục và có thể sinh bụi mịn trong quá trình vận chuyển. Vì vậy yêu cầu vật liệu chống ăn mòn không nặng như với hóa chất ăn mòn, trong khi yêu cầu chống ẩm và ổn định chảy lại quan trọng hơn.
Với phân bón dạng hạt và dạng viên, các công đoạn chính gồm: cấp liệu từ phễu vào cân định lượng, kẹp bao, nạp đủ 25kg hoặc 50kg, rồi may bao hoặc đóng kín miệng bao. Kiểm soát bụi vẫn cần thiết tại điểm nạp và điểm xả, đặc biệt khi sản phẩm khô và dễ tạo bụi mịn. Vệ sinh thiết bị giữa các đợt sản xuất giúp hạn chế vón cục và lẫn sản phẩm, nhất là khi chuyển giữa các công thức phân bón khác nhau.
Với phân bón dạng viên, cần lưu ý thêm khả năng vỡ viên khi rơi từ độ cao lớn và khả năng bám dính của sản phẩm ẩm. Có thể tham khảo nhóm máy đóng gói viên nén tự động và bài máy đóng gói bột hạt 3 biên tự động để hình dung cấu hình đóng bao dạng hạt, viên. Tuy nhiên, quy cách 25kg hay 50kg và dạng bao bì cần xác nhận theo đúng sản phẩm cụ thể.
Vệ sinh đổi sản phẩm
Khi một dây chuyền chuyển từ sản phẩm này sang sản phẩm khác, vệ sinh là yêu cầu bắt buộc chứ không phải công việc phụ. Lý do gồm ba điểm: tránh nhiễm chéo giữa hai sản phẩm, đặc biệt khi một trong hai có độc tính; tránh phản ứng hóa học giữa tồn dư sản phẩm cũ và sản phẩm mới; và bảo đảm chất lượng, khối lượng của lô sau không bị ảnh hưởng.
Bột và hạt tồn đọng chủ yếu ở phễu chứa, vít tải, van, đường ống và các điểm chết của cấu trúc. Vì vậy thiết kế dễ tháo lắp là yếu tố quyết định: chi tiết tiếp xúc sản phẩm tháo được không cần dụng cụ, bo góc, hạn chế vùng lồi lõm và ren hở. Vệ sinh khô thường được ưu tiên khi có thể, nhưng cách vệ sinh phải phù hợp với vật liệu và đặc tính hóa chất – một số bề mặt hoặc gioăng chỉ chịu được loại dung dịch vệ sinh nhất định.
Trước khi chạy sản phẩm mới, nên có bước kiểm tra xác nhận đã vệ sinh đạt, gồm kiểm tra bằng mắt các vùng khó tiếp cận và đối chiếu với danh mục điểm cần làm sạch. Quy trình vệ sinh phải dựa trên đặc tính hóa chất và hướng dẫn an toàn của nhà sản xuất; bài viết không đưa ra quy trình xử lý hóa chất nguy hiểm mang tính thao tác chuyên môn vì nội dung đó cần nguồn xác thực và đánh giá tại chỗ.
Chi phí
Chi phí dây chuyền đóng gói hóa chất không nên đánh giá bằng giá một chiếc máy đơn lẻ. Cùng một công đoạn đóng bao 25–50kg có thể chênh lệch lớn theo cấu hình, và các khoản đi kèm – vật liệu, hút bụi, tự động hóa – thường chiếm tỷ trọng đáng kể. Dưới đây là các yếu tố ảnh hưởng chi phí cần đưa vào bài toán:
- Loại và dạng sản phẩm: bột, hạt hay viên quyết định cơ cấu cấp liệu và bộ định lượng.
- Tính ăn mòn: mức độ ăn mòn càng cao thì yêu cầu vật liệu và lớp phủ càng tốn kém.
- Vật liệu inox: tỷ lệ và vị trí dùng 304 hay 316/316L ảnh hưởng trực tiếp giá thành.
- Mức độ tự động hóa: cấp liệu, cân, đóng kín, may bao và kết nối dữ liệu tự động hay bán tự động.
- Cân định lượng: kiểu cân và độ chính xác yêu cầu.
- Hệ hút bụi: cấu hình hút tại nguồn, bộ lọc, đường ống và khả năng thu hồi.
- Yêu cầu làm kín: mức bao kín và vật liệu gioăng tương thích hóa chất.
- Yêu cầu chống cháy nổ và ATEX/IECEx nếu có yêu cầu thực tế: chi phí tăng theo mức bảo vệ phòng nổ.
- Quy cách bao: đóng bao 25kg hay 50kg, kèm máy may bao và băng tải tương ứng.
- Phần mềm/điều khiển: HMI, lưu công thức, ghi nhận dữ liệu và kết nối hệ thống.
- Yêu cầu vệ sinh: thiết kế tháo lắp, bề mặt và vật liệu phục vụ vệ sinh.
- Mức năng suất: năng suất càng cao thì yêu cầu về độ bền và độ chính xác càng cao.
Do các biến số trên khác nhau theo từng nhà máy, không có một mức giá chung có ý nghĩa. Cách làm phù hợp là xác định trước sản phẩm, khối lượng bao, năng suất mong muốn, mức tự động hóa và yêu cầu an toàn, rồi yêu cầu nhà cung cấp bóc tách báo giá theo hạng mục để so sánh. Bài viết không nêu giá cụ thể; có thể tham khảo thêm bài chi phí dây chuyền đóng gói tự động để hiểu cách lập dự toán.
Câu hỏi thường gặp về máy đóng gói hóa chất
Máy đóng gói hóa chất có cần dùng inox 316 không?
Không phải mọi trường hợp đều cần inox 316. Inox 316/316L bổ sung molypden nên chống ăn mòn tốt hơn 304 trong môi trường có ion clorua hoặc khi thường xuyên tiếp xúc dung dịch vệ sinh và hơi ẩm, vì vậy nó thường được cân nhắc cho chi tiết tiếp xúc trực tiếp và khu vực nguy cơ ăn mòn cao. Tuy nhiên, việc chọn 304 hay 316 phải căn cứ vào tính chất hóa học cụ thể của sản phẩm, nồng độ, nhiệt độ và dung dịch vệ sinh; với một số hóa chất, ngay cả 316 cũng có thể chưa phù hợp. Không nên khẳng định inox 316 luôn đúng cho mọi loại hóa chất.
Có thể dùng máy đóng bao 25kg–50kg cho phân bón và hóa chất không?
Về nguyên lý cân – nạp – kẹp bao – may bao, cùng một kiểu trạm đóng bao 25–50kg có thể dùng cho cả phân bón lẫn hóa chất. Nhưng cấu hình thiết bị phải khác nhau: phân bón dạng hạt/viên thường nhấn vào chống ẩm và ổn định chảy, còn hóa chất ăn mòn, độc hoặc dễ sinh bụi cháy nổ nhấn vào vật liệu chống ăn mòn, độ kín cao, hút bụi và an toàn phòng nổ. Vật liệu tiếp xúc sản phẩm, vật liệu gioăng và hệ hút bụi cần chọn theo từng loại sản phẩm, không dùng chung một cấu hình.
Khi đóng gói hóa chất dạng bột có cần hệ thống hút bụi và chống cháy nổ không?
Hệ thống hút bụi tại nguồn thường là cần thiết khi đóng gói hóa chất dạng bột, vì bụi phát sinh ở miệng phễu, điểm xả liệu và miệng bao, gây mất khối lượng, nhiễm chéo và ảnh hưởng sức khỏe người vận hành. Còn yêu cầu chống cháy nổ thì không mặc định: chỉ khi bụi có đặc tính dễ cháy và điều kiện vận hành tạo ra nguy cơ thì mới cần đánh giá theo phân vùng nguy hiểm, đặc tính bụi và cấu hình thiết bị thực tế. Không phải mọi loại bụi hóa chất đều cháy nổ, và không nên kết luận chung cho mọi trường hợp.
Để một dây chuyền đóng gói hóa chất và phân bón vận hành an toàn, nhà máy cần kiểm soát đồng thời vật liệu tiếp xúc sản phẩm, hệ làm kín, kiểm soát bụi, an toàn cháy nổ, khả năng vệ sinh đổi sản phẩm và độ chính xác cân định lượng cho quy cách 25–50kg. Năng suất vẫn quan trọng, nhưng nên xác định sau khi đã chốt các yêu cầu bắt buộc theo đặc tính hóa chất; làm ngược lại rất dễ phải đầu tư thêm để bù khoảng trống về vật liệu, bao kín hoặc an toàn.
Ba việc nên làm ngay trước khi mua máy: xác định rõ tính chất hóa học và độc tính của sản phẩm để chọn vật liệu và gioăng; xác nhận quy cách bao 25kg hay 50kg cùng năng suất mong muốn; và yêu cầu chạy thử với sản phẩm thật để kiểm chứng độ chính xác cân và mức phát tán bụi. Với yêu cầu phòng nổ, cần yêu cầu tài liệu và chứng nhận cụ thể nếu có, thay vì chỉ dựa trên lời khẳng định.
Chuyên mục
Bài viết gần đây
- Túi hút chân không PA/PE: Cấu trúc màng và cách chọn cho từng loại thực phẩm
- Túi nhôm và van một chiều: Bảo vệ cà phê, hạt dinh dưỡng khỏi oxy hóa
- Túi zipper khóa kéo: Lợi ích tái sử dụng và máy đóng gói túi zipper tự động
- Túi đứng Stand-up Pouch: Cấu trúc, van một chiều và máy đóng gói phù hợp
- Túi 3 biên và túi 4 biên: Cấu trúc, ứng dụng và cách chọn cho máy đóng gói